Kotiin / Uutiset / Teollisuusuutiset / How Thermoforming Technology Shapes Medical, Electronic, and Packaging Products
Lämpömuovauksesta on hiljaa tullut yksi monipuolisimmista muovinkäsittelymenetelmistä, joita käytetään nopeutta, toistettavuutta ja suunnittelun joustavuutta vaativilla aloilla. Sen sijaan, että se rajoittuisi yhteen tuoteluokkaan, prosessi tukee nyt laajaa valikoimaa tuotoksia, jotka vaihtelevat kertakäyttöisistä kertakäyttötuotteista tiukasti säädellyissä ympäristöissä käytettyihin rakenneosiin. Ymmärtäminen, missä lämpömuovaus sopii laajempaan valmistusstrategiaan, auttaa insinöörejä ja ostajia tekemään tietoisempia hankintapäätöksiä.
Lämpömuovauksen ytimessä muovilevyä kuumennetaan, kunnes siitä tulee taipuisa, ja sitten se muotoillaan muotin päälle tai muottiin käyttämällä tyhjiötä, ilmanpainetta tai mekaanista apua. Periaate on yksinkertainen, mutta tasaisen seinämän paksuuden, tiukkojen toleranssien ja puhtaan pinnan laadun saavuttaminen edellyttää arkin lämpötilan, työkalujen suunnittelun ja syklin ajoituksen huolellista valvontaa. Kun näitä muuttujia hallitaan hyvin, lämpömuovauksesta tulee kustannustehokas vaihtoehto ruiskuvalulle osille, jotka eivät vaadi äärimmäisen tiukkoja toleransseja tai monimutkaisia sisäisiä leikkauksia.
Kolme sektoria kuvaa tätä monipuolisuutta erityisen hyvin: lääkinnällisten laitteiden pakkaukset, elektroniikan komponenttien suojaukset sekä ruoka- tai juomapalvelutuotteet. Jokainen asettaa erilaisia vaatimuksia materiaalin valinnalle, puhtaudelle ja mittatarkkuudelle, mutta kaikki nojaavat samaan edellä kuvattuun pohjalla olevaan muotoiluperiaatteeseen.
Lääketieteellisten laitteiden pakkaus on yksi vaativimmista lämpömuovauksen sovelluksista, koska pakkaus toimii usein osana steriiliä suojajärjestelmää yksinkertaisen tuotteen suojauksen sijaan. Kirurgisia instrumentteja, diagnostiikkasarjoja tai implantoitavia laitteita sisältävien alustojen on säilytettävä mittojen vakaus sterilointijaksojen aikana, vastustettava puhkaisua kuljetuksen aikana ja sallittava kontrolloitu kuoriminen auki kliinisissä olosuhteissa.
Materiaalin valinta lääketieteellistä lämpömuovausta varten suosii tyypillisesti polymeerejä, joilla on ennustettava, hyvin dokumentoitu käyttäytyminen säteilyn tai etyleenioksidin steriloinnin aikana. Koska lääketieteelliset pakkaukset valmistetaan usein puhdastiloissa tai muuten valvotuissa ympäristöissä, tätä sektoria palvelevissa lämpömuovauslinjoissa on yleensä ylimääräisiä suodatus-, staattinen ohjaus- ja tarkastusvaiheita verrattuna yleisiin teollisiin muovauslinjoihin.
| Materiaalityyppi | Tyypillinen käyttö | Steriloinnin yhteensopivuus | Huomautuksia |
|---|---|---|---|
| Jäykkä PETG | Instrumenttitarjottimet | Etyleenioksidi, gamma | Hyvä selkeys, vakaat mitat |
| Iskunkestävä polystyreeni | Diagnostiikkasarjan lokerot | Etyleenioksidi | Kustannustehokas, kohtalainen jäykkyys |
| Lääketieteellinen PVC | Läpipainopakkaus | Gamma, e-säde | Vahvat sulkuominaisuudet |
| Polypropeeni | Autoklavoidut alustat | Höyryautoklaavi | Korkeampi lämmönkestävyys |
Säännösten odotukset, mukaan lukien kansainvälisesti tunnustetut steriilien sulkujärjestelmien pakkausstandardit, pakottavat valmistajat tiivistyksen lujuuden, kuoriutumisvoiman ja mittojen yhdenmukaisuuden laajaan validointiin ennen kuin malli saavuttaa tuotantomäärän. Lämpömuovausta pidetään usein parempana kuin ruiskupuristus näissä pieni- ja keskikokoisissa lääketieteellisissä tarjottimissa, koska työkalujen vaihdot ovat suhteellisen nopeita ja edullisia, millä on merkitystä, kun laitteen suunnittelu käy läpi useita tarkistuksia ennen lopullista hyväksyntää.
Painetut piirilevyt, liittimet ja muut herkät elektroniset komponentit vaativat pakkauksen, joka ei muuta kuin pitää osan paikallaan. Staattista sähköä poistavat tai johtavat alustat, jotka on tyypillisesti valmistettu hiilikuormitteisesta polymeerilevystä, suojaavat komponentteja sähköstaattisilta purkauksilta käsittelyn, kuljetuksen ja automatisoidun kokoonpanon aikana. Taskugeometria on suunniteltu tarkan komponentin jalanjäljen ympärille, jotta osat eivät liiku tai kosketa toisiaan tärinän aikana.
Nämä lokerot on usein suunniteltu sisäkkäin ja pinoamiseen, mikä vähentää tallennustilaa ja tukee nopeita automatisoituja poiminta- ja sijoituslinjoja. Seinän tasaisuus tulee kriittiseksi tässä, koska ohut kohta taskun seinämässä voi sallia taipumisen, joka kohdistaa komponentin väärin automatisoidun käsittelyn aikana.
Elektroniikkalokeroiden kiertoajat ovat yleensä lyhyempiä kuin paksummissa lääketieteellisissä tarjottimissa, koska levymitta on kevyempi ja muovaussyvyys usein matalampi. Tämän ansiosta valmistajat voivat ajaa suurempia eriä yhdessä työvuorossa säilyttäen silti automaattisille laitteille sopivat toleranssit.
Lääketieteellisten ja elektroniikkasovellusten lisäksi lämpömuovaus tukee laajaa valikoimaa yleisiä pakkauksia ja teollisia käsittelytuotteita vähittäiskaupan simpukoista autojen osien logistiikassa käytettyihin uudelleenkäytettäviin hylsyalustoihin. Muovausmenetelmän valinnalla on suora vaikutus saavutettaviin yksityiskohtiin, seinämän paksuusalueeseen ja osan kokoon.
| Muodostusmenetelmä | Tyypillinen seinän paksuus | Soveltuu parhaiten | Yksityiskohtien taso |
|---|---|---|---|
| Tyhjiömuodostus | 0,5-3 millimetriä | Suuret, matalat osat | Kohtalainen |
| Paineen muodostus | 0,5-4 millimetriä | Kosmeettiset paneelit, terävät yksityiskohdat | Korkea |
| Kaksoisarkin muotoilu | 3-10 millimetriä yhdistettynä | Ontot, jäykät rakenteet | Kohtalainen |
Yleisiä pakkaustuotteita ovat:
Teolliset jäteastiat ansaitsevat erityistä huomiota, koska ne on suunniteltu satoja tai tuhansia uudelleenkäyttösyklejä varten yhden matkan sijaan. Tämä muuttaa materiaalin valinnan kohti kovempaa, iskunkestävämpää arkkimateriaalia ja vaatii usein vahvistettuja ripakuvioita, joita ei tarvita kertakäyttöalustassa.
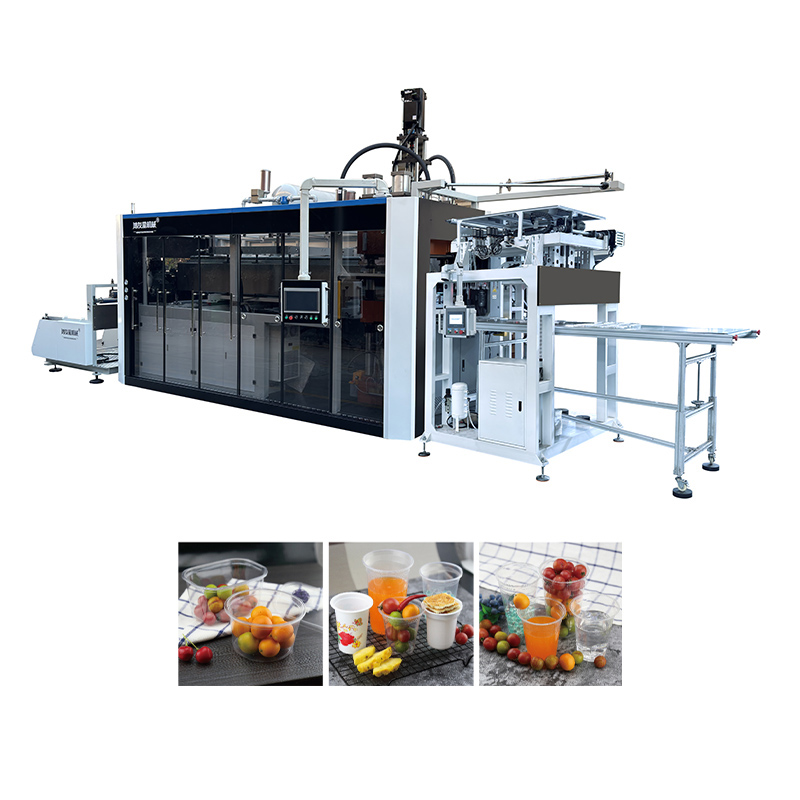
Tarjoilukupit, kannet ja pienet astiat edustavat lämpömuovausmaailman suuren volyymin kulmaa, joka eroaa aiemmin kuvatuista lääketieteellisistä ja elektroniikkatarjottimista. Näiden tuotteiden tehokas tuottaminen vaatii yleensä erityistä muovikupin valmistuskone , rakennettu jatkuvan rullasyötetyn levyn ympärille yksittäisten leikattujen arkkien sijaan, koska kupin tuotantoajot mitataan kymmenissä tuhansissa yksiköissä vuoroa kohden satojen sijaan.
Nämä linjat yhdistävät tyypillisesti useita vaiheita yhdessä jatkuvassa prosessissa: arkin purkaminen, lämmitys, muotoilu, rivin leikkaus ja automaattinen pinoaminen. Koska kupit ovat geometrialtaan suhteellisen yksinkertaisia komponenttialustaan verrattuna, syklin nopeudesta tulee hallitseva suunnittelun prioriteetti, ja työkalut on rakennettu useilla onteloilla maksimoimaan tuotos sykliä kohti.
Materiaalivalinnat kuppien valmistukseen keskittyvät yleensä polypropeeni- tai PET-arkkiin, jotka valitaan tasapainon selkeyden, jäykkyyden ja elintarvikekosketussopivuuden vuoksi. Yritykset arvioivat automaattiset kupinmuodostuslaitteet yleensä punnitaan onteloiden lukumäärä, pinoamiskorkeuden johdonmukaisuus ja vaihtoaika kuppien välillä tärkeimpinä tekijöinä, jotka määräävät todellisen suorituskyvyn, eikä pelkästään otsikon syklin nopeutta.
Pinoamiskorkeuden tasaisuus vaikuttaa erityisesti loppupään pakkausautomaatioon. Jos kupin seinämän paksuus tai vanteen geometria vaihtelee hieman jaksojen välillä, pinot voivat muuttua epätasaisiksi, mikä hidastaa manuaalisia tai automaattisia pussitoimintoja.
Siirtyminen konseptiluonnoksesta tuotantovalmiiksi lämpömuovatuksi osaksi edellyttää sarjan toisiinsa liittyviä päätöksiä. Kun nämä hankitaan oikein ajoissa, vältytään kalliilta työkaluversioilta myöhemmin.
Prototyyppien luominen edullisemmilla työkaluilla ennen sitoutumista täyteen tuotantomuottiin on edelleen käytännöllinen tapa vahvistaa sopivuus ja toiminta ilman karkaistun työkalun täysiä pääomakustannuksia.
Lämpömuovauksen tarkkuus on suhteessa sovellukseen, ja odotukset eroavat jyrkästi kertakäyttökupin ja lääketieteellisen instrumenttitarjottimen välillä. Seuraavat valikoimat kuvastavat yleistä alan kokemusta yksittäisen tuotantolinjan sijaan.
Tyypillisesti plus tai miinus 0,25 - 0,5 millimetriä vakioalustalle, tiukempi painemuovauksella
Vaihtelee matta teollisuustekstuurista korkeakiiltoiseen kosmeettiseen viimeistelyyn työkalun pinnasta riippuen
Johdonmukainen työkalujen lämpötilan säätö pitää osittaisen vaihtelun suunnittelutoleranssin sisällä koko ajon ajan
Vaihtelee laajasti, muutamasta sekunnista ohuelle kuppimassalle yli minuuttiin paksuille teollisuusosille
Säännöllinen työkalujen huolto, materiaalintoimittajan arkkimittaus ja vakaat uunin lämpötilaprofiilit edistävät kaikki enemmän kestävää laatua kuin mikään yksittäinen laite. Laitokset, jotka seuraavat näitä muuttujia ajan mittaan, näkevät yleensä vähemmän hylättyjä osia kuin ne, jotka luottavat pelkkään linjan lopputarkastukseen.
Vaikka yksityiskohdat vaihtelevat konetyypin ja tuotteen mukaan, useimmat lämpömuovaustoimenpiteet noudattavat samanlaista vaihesarjaa, joka on kuvattu alla.
Jokaisella vaiheella on omat ohjauspisteensä: arkin syöttämisen on säilytettävä tasainen jännitys, lämmitys vaatii vyöhykekohtaista lämpötilan säätöä painumisen tai paahtamisen välttämiseksi, muodostuspaine ja tyhjiön ajoitus määrittävät yksityiskohtien sieppaamisen, trimmauksen tarkkuus vaikuttaa sopivuuteen yhteenliittyvien osien kanssa, ja lopputarkastus havaitsee paksuuden tai kosmeettiset viat ennen pakkaamista.
Polystyreeni, polypropeeni, PET tai PETG ja PVC ovat yleisimmin käytettyjä levymateriaaleja, joista kukin valitaan selkeyden, jäykkyyden, kemiallisen kestävyyden ja loppukäyttövaatimusten, kuten elintarvikekosketuksen tai steriloinnin yhteensopivuuden perusteella.
Lämpömuovaus vaatii yleensä pienempiä työkaluinvestointeja ja lyhyempiä läpimenoaikoja suurille, matalille osille, kun taas ruiskupuristus sopii pienempiin osiin, jotka tarvitsevat erittäin tiukat toleranssit tai monimutkaisia kolmiulotteisia ominaisuuksia.
Lääketieteellisten pakkausten on usein toimittava osana validoitua steriiliä suojajärjestelmää, mikä lisää vaatimuksia, jotka liittyvät tiivisteen lujuuteen, kuoriutumisvoiman johdonmukaisuuteen ja yhteensopivuuteen sterilointimenetelmien kanssa, joita vakiopakkausten ei tarvitse täyttää.
Kuppien tuotanto tapahtuu tyypillisesti jatkuvatoimisilla rullasyöttölinjoilla, jotka on rakennettu erittäin suuria yksikkömääriä ja yksinkertaista, toistettavaa geometriaa varten, kun taas alustan ja komponenttien lämpömuovaus tuottaa usein pienempiä määriä monimutkaisemmilla taskumuodoilla ja tiukemmilla toleransseilla.
Consistent sheet gauge from the material supplier, stable oven temperature profiles, and routine tooling maintenance tend to have a greater cumulative effect on quality than any single piece of equipment.
 +86 18621972598
 +86 186 2197 2598
 [email protected]
 Nro 565, Xinchuan Road, Xinta -yhteisö, Lili Town, Wujiangin piiri, Suzhou City, Kiina
Tekijänoikeus © 2024 Lämpömuovauskone/muovikuppikone Kaikki oikeudet pidätetään.Mukautetut automaattiset tyhjiömuovauskoneiden valmistajat